
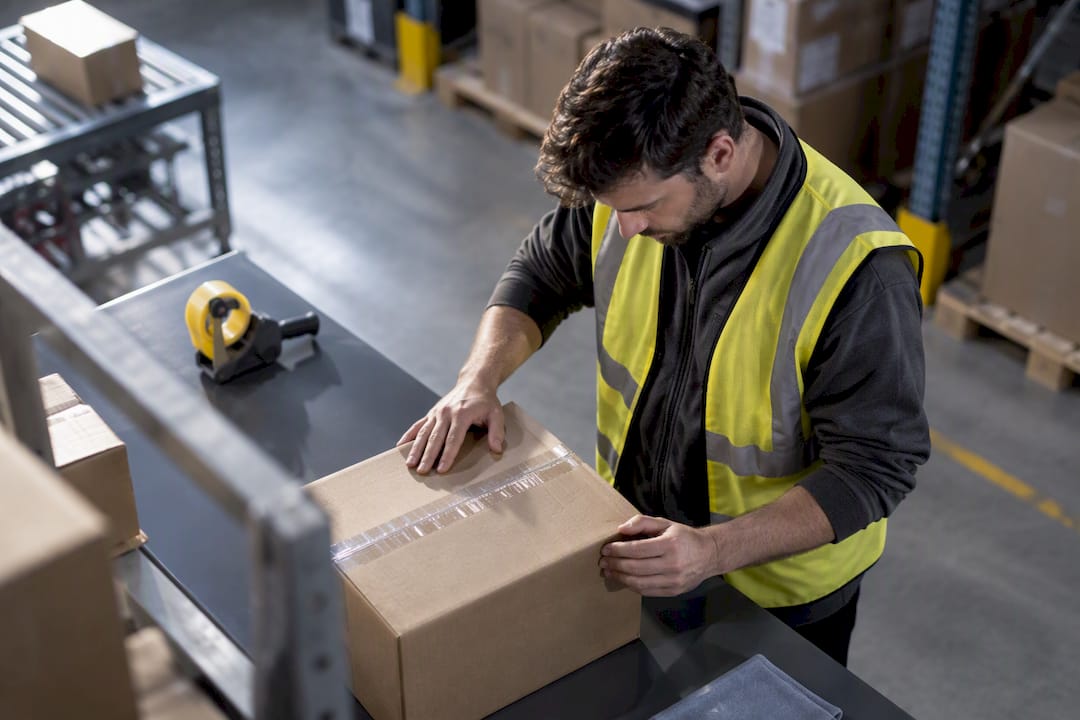
Il controllo qualità in magazzino è l’insieme delle verifiche che accertano che la merce ricevuta, stoccata e spedita rispetti le specifiche concordate con fornitori e clienti. Le tre azioni da attivare subito sono: verificare ogni collo all’arrivo prima di stoccarlo, segregare fisicamente e a sistema i prodotti non conformi, e registrare ogni esito in modo tracciabile. Standard come ISO 9001 e gestionali come Microsoft Dynamics 365 offrono il quadro di riferimento per strutturare questi tre passaggi in modo ripetibile.
In breve:
- La verifica immediata di ogni collo all’arrivo riduce i rischi di errori e permette di isolare subito i prodotti non conformi.
- La segregazione fisica e informatica dei materiali non conformi previene manipolazioni accidentali e garantisce una reale tracciabilità.
- L’integrazione tra gestionale e WMS automatizza le ispezioni, aggiornando in tempo reale lo stato delle merci e limitando il rischio di pick erronei.
- La misurazione di indicatori come le conformità delle ricezioni e il tempo di chiusura delle non conformità consente di monitorare e migliorare le performance di qualità.
- La corretta gestione delle non conformità richiede registrazione oggettiva, analisi approfondita e verifiche efficaci prima di chiudere il problema.
Indice
- Quali sono le fasi del controllo qualità in ricevimento, stoccaggio e spedizione?
- Chi fa cosa: ruoli e responsabilità del controllo qualità
- Come integrare il controllo qualità con il gestionale o il WMS
- Quali KPI misurano davvero la qualità in magazzino?
- Come si gestisce una non conformità dall’apertura alla chiusura
- Checklist rapida per il controllo qualità quotidiano
- Cosa ho imparato osservando magazzini che funzionano davvero
- SoftShop: un gestionale che tiene insieme qualità e operatività
- Fonti
- Domande frequenti
Quali sono le fasi del controllo qualità in ricevimento, stoccaggio e spedizione?
Il controllo qualità in magazzino segue un percorso lineare che parte dal cancello di ricevimento e finisce alla banchina di spedizione. Ogni fase ha un obiettivo preciso e un output che condiziona la fase successiva.
In ricevimento, l’addetto confronta la merce con l’ordine d’acquisto, controlla la documentazione di trasporto e verifica quantità, codici e integrità degli imballaggi. Solo dopo questo riscontro si procede al controllo visivo e, quando previsto, al campionamento su un lotto ridotto per verificare dimensioni, peso o funzionalità. L’esito assegna alla merce uno stato operativo preciso, che i sistemi gestionali possono aggiornare automaticamente generando i relativi movimenti di magazzino.
Gli stati merce tipici sono quattro:
- Conforme e disponibile: la merce entra a scorta e diventa prelevabile per il picking.
- Non conforme in quarantena: viene isolata fisicamente e bloccata a sistema, in attesa di decisione.
- Da rilavorare: richiede un intervento correttivo (etichettatura, imballo, pulizia) prima di rientrare disponibile.
- Da rendere al fornitore: torna al mittente con documentazione di reso e nota di non conformità.
Ogni ispezione va documentata con foto, rapporti di prova e riferimento al lotto. Una checklist minima per l’operatore include:
- verificare corrispondenza tra DDT e quantità fisica ricevuta;
- controllare integrità di imballi e cartoni;
- assegnare lo stato merce prima dello stoccaggio;
- fotografare eventuali anomalie e allegarle al rapporto;
- confermare l’ubicazione solo dopo la validazione dello stato.
Chi fa cosa: ruoli e responsabilità del controllo qualità
Le mansioni quotidiane variano a seconda della dimensione del magazzino, ma la logica di fondo resta la stessa: qualcuno controlla, qualcuno decide, qualcuno esegue. L’addetto al controllo qualità verifica integrità degli imballaggi, corrispondenza documentale, quantità e codici, segnala le anomalie e redige i rapporti che alimentano le decisioni successive.
Il responsabile qualità, invece, analizza i dati aggregati, decide le azioni correttive e presidia gli audit interni previsti dalla ISO 9001. Gli operatori di ricevimento, stoccaggio e spedizione applicano le regole definite ma non hanno l’autorità per sbloccare una merce in quarantena.
Le competenze richieste all’addetto QC comprendono:
- lettura di specifiche tecniche e schede fornitore;
- utilizzo di scanner e lettori barcode per la tracciabilità;
- compilazione di rapporti di non conformità (NCR) chiari e completi;
- conoscenza base delle procedure di campionamento statistico.
Il rischio più concreto è che l’ispezione diventi un collo di bottiglia: se ogni collo viene controllato al 100% senza criteri di priorità, il ricevimento rallenta l’intero flusso. La soluzione pratica è calibrare i controlli sul rischio del fornitore e del prodotto, senza applicare lo stesso livello di rigore a tutto indistintamente.
Come integrare il controllo qualità con il gestionale o il WMS
Un gestionale o un WMS collegato al controllo qualità genera automaticamente ordini di lavoro e ispezioni ogni volta che arriva un carico, eliminando i passaggi manuali che introducono errori. La documentazione di Microsoft Dynamics 365 descrive proprio questo meccanismo: il sistema crea l’ispezione, blocca la merce nello stato corretto e aggiorna la disponibilità solo dopo l’esito positivo.
Il punto davvero delicato non è il controllo visivo in sé, ma la segregazione. Se il sistema registra “non conforme” ma l’operatore riesce comunque a prelevare quel collo, il controllo resta solo documentale e non produce alcuna protezione reale. Per questo la segregazione deve essere fisica (ubicazione dedicata, cartellinatura visibile) e informatica insieme.
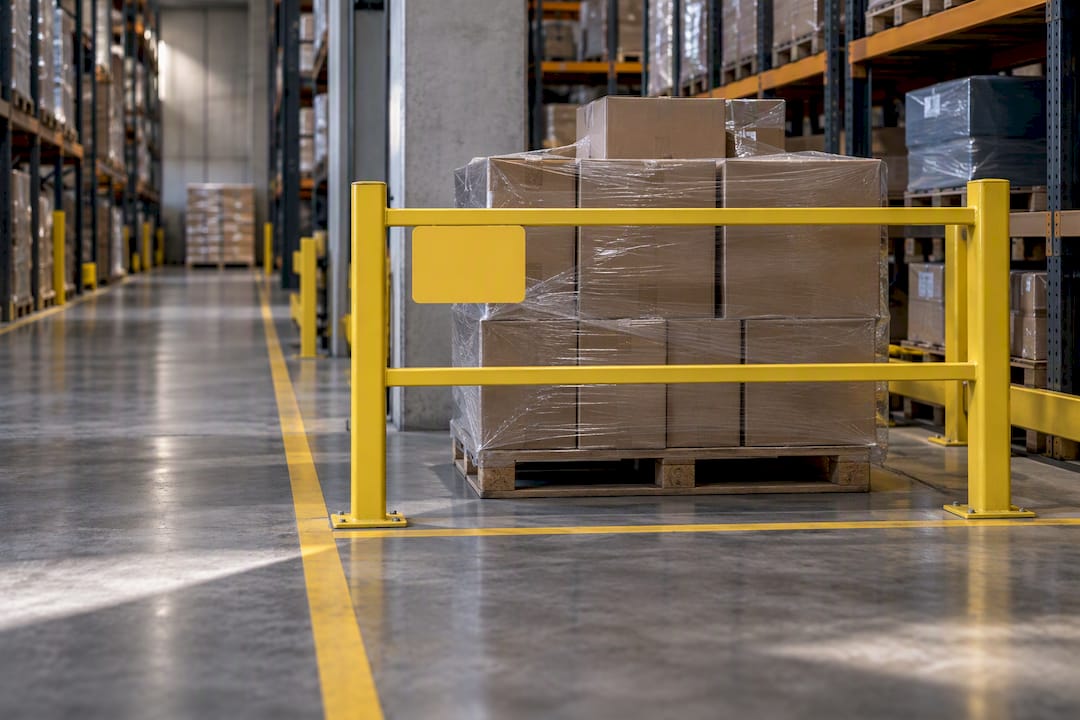
Un consiglio: verifica periodicamente che le regole di blocco a sistema impediscano davvero il picking della merce in quarantena, non solo che ne segnalino lo stato: un test con un ordine reale vale più di qualsiasi controllo documentale.
Il campionamento andrebbe reso dinamico, non fisso: la frequenza dei controlli va proporzionata al rischio, aumentando le verifiche sui fornitori con storico di problemi e riducendole su quelli affidabili. I benefici misurabili di questa integrazione includono:
- riduzione degli errori di picking generati da merce non correttamente bloccata;
- aggiornamento automatico della disponibilità a magazzino;
- tracciabilità completa di lotti e scadenze in caso di richiamo prodotto.
Anche moduli ERP distinti possono dialogare tra loro: alcune implementazioni permettono di sincronizzare le ispezioni di qualità con quelle di magazzino, evitando doppie registrazioni dello stesso controllo. Per lo scambio dati tra partner commerciali, formati come i messaggi EDI QALITY e HANMOV standardizzano la trasmissione dei risultati di test e degli stati di movimentazione.
Quali KPI misurano davvero la qualità in magazzino?
Un controllo qualità senza indicatori misurabili resta un’attività di buon senso, non un processo gestibile. Gli indicatori più utili collegano direttamente la qualità al risultato operativo:
- percentuale di ricezioni conformi: quota di carichi accettati senza riserve sul totale ricevuto;
- righe spedite senza errore: misura l’accuratezza dell’evasione ordini;
- non conformità per fornitore o lotto: individua i punti critici della supply chain;
- tempo medio di chiusura delle non conformità: quanto impiega l’organizzazione a risolvere un problema aperto;
- accuratezza inventariale: scostamento tra giacenza teorica e fisica.
Un esempio concreto arriva da un caso di studio su un magazzino automotive, dove l’indicatore EQCR viene misurato in LPM, ovvero difetti per milione di righe movimentate. Non è una soglia universale da replicare ovunque, ma mostra come trasformare i reclami in un numero confrontabile nel tempo. Attribuire questo dato a processo, area o operatore permette di scegliere interventi mirati invece di misure generiche: un’area con LPM elevato e alto volume di movimentazione merita priorità rispetto a un’area con LPM alto ma volumi marginali.
La misurazione periodica delle prestazioni operative andrebbe raccolta con cadenza settimanale per gli indicatori operativi (errori di picking, ricezioni conformi) e mensile per quelli strategici (tempo di chiusura NC, accuratezza inventariale).
Come si gestisce una non conformità dall’apertura alla chiusura
Una non conformità ben documentata contiene tre elementi minimi: l’evidenza oggettiva del problema (foto, misura, rapporto di prova), il requisito violato (specifica tecnica, capitolato, norma) e una dichiarazione chiara di non conformità firmata da chi ha eseguito il controllo.
Il processo di gestione segue una sequenza precisa:
- Registrazione: l’addetto apre il rapporto di NC con tutti i dati identificativi del lotto.
- Analisi della causa radice: si usano metodi come i 5 perché o il diagramma causa-effetto (fishbone) per capire perché il problema si è verificato, non solo cosa è successo.
- Scelta dell’azione correttiva: può trattarsi di contenimento immediato, rilavorazione, reso al fornitore o aggiornamento della procedura interna.
- Verifica dell’efficacia: si controlla che l’azione abbia davvero eliminato la causa, non solo il sintomo.
Le linee guida sulla gestione delle non conformità richiedono di documentare correzione, causa e prova dell’efficacia prima di considerare chiuso il caso: senza questa evidenza, la non conformità resta formalmente aperta anche se il problema sembra risolto.
Un consiglio: non chiudere mai una NC solo perché il prodotto è stato sostituito o rilavorato: verifica sempre che la causa che ha generato il difetto non si ripresenti sul lotto successivo.
Checklist rapida per il controllo qualità quotidiano
Alcune regole pratiche riducono gli errori più comuni senza richiedere investimenti aggiuntivi:
- etichetta subito ogni collo in quarantena con colore o cartellino distintivo, ben visibile da tutti i turni;
- conserva i campioni prelevati per almeno il tempo previsto dal contratto col cliente o dalla garanzia;
- rivedi le regole di campionamento ogni sei mesi in base allo storico dei fornitori;
- forma il personale su nuove specifiche prodotto prima che il lotto arrivi in magazzino;
- usa i KPI per stabilire quale reparto controllare per primo, non a rotazione fissa.
| Area di intervento | Azione prioritaria | Indicatore da monitorare |
|---|---|---|
| Ricevimento | Controllo documentale e visivo immediato | Percentuale ricezioni conformi |
| Stoccaggio | Segregazione fisica e informatica | Accuratezza inventariale |
| Spedizione | Verifica righe prima del carico | Righe spedite senza errore |
| Non conformità | Chiusura con verifica di efficacia | Tempo medio di chiusura NC |
Cosa ho imparato osservando magazzini che funzionano davvero
La differenza tra un magazzino dove il controllo qualità funziona e uno dove resta carta sui fascicoli non sta nelle procedure scritte, ma nella disciplina con cui vengono applicate quando nessuno controlla. Ho visto aziende con manuali qualità perfetti e scaffali dove la merce in quarantena si mescolava a quella disponibile perché il sistema informatico non parlava con la realtà fisica del magazzino.
Il vero salto di qualità arriva quando le procedure smettono di dipendere dalla memoria dell’operatore e diventano parte del flusso di lavoro nel gestionale. Non è una questione di tecnologia sofisticata: è far sì che lo stato di un prodotto blocchi davvero il prelievo, non solo che lo segnali su un report che nessuno legge in tempo utile.
— Stefano
SoftShop: un gestionale che tiene insieme qualità e operatività
Esistono soluzioni che permettono di gestire qualità e magazzino nello stesso strumento, evitando sistemi scollegati tra loro.

Con SoftShop hai giacenze aggiornate in tempo reale, tracciabilità di lotti e scadenze, gestione multi-magazzino e stampa etichette barcode integrate nello stesso ambiente in cui registri ricevimenti e spedizioni. Questo significa che uno stato “non conforme” assegnato in ricevimento si riflette immediatamente sulla disponibilità a picking, senza passaggi manuali che possono generare errori. Il software è disponibile in versione desktop e cloud, compatibile con Windows, Mac e Linux, e include backup automatici e supporto tecnico prioritario.
Se gestisci più punti vendita o depositi e vuoi vedere come funziona con i tuoi dati reali, puoi provare SoftShop gratuitamente per 30 giorni senza obbligo di acquisto.
Domande frequenti
Cosa si fa durante un controllo qualità in magazzino?
Si confronta la merce ricevuta con l’ordine e le specifiche, si esegue un controllo visivo o dimensionale e si registra l’esito assegnando uno stato operativo (conforme, quarantena, da rilavorare o da rendere). I sistemi gestionali possono generare automaticamente i movimenti corrispondenti a ogni esito.
Qual è la differenza tra QA e QC?
La QA (assicurazione qualità) riguarda le procedure e i sistemi messi in campo per prevenire i difetti, mentre la QC (controllo qualità) è l’attività concreta di verifica sulla merce fisica. In pratica, la QA definisce le regole e la QC le applica collo per collo.
Quali sono le mansioni di un addetto al controllo qualità?
L’addetto verifica integrità degli imballaggi, corrispondenza documentale, quantità e codici prodotto, segnala le anomalie e compila i rapporti di non conformità. Collabora inoltre con il responsabile qualità nella definizione delle azioni correttive.
Cosa sono i controlli di qualità in ingresso e in uscita?
I controlli in ingresso verificano che la merce ricevuta corrisponda a ordine, quantità e specifiche prima dello stoccaggio. Quelli in uscita confermano che gli articoli prelevati e imballati per la spedizione corrispondano esattamente all’ordine del cliente, riducendo resi e reclami.
SoftShop può gestire la tracciabilità richiesta dal controllo qualità?
SoftShop include funzionalità di tracciabilità lotti e scadenze, gestione multi-magazzino e stampa etichette barcode, utili per collegare gli esiti del controllo qualità alla disponibilità reale a scaffale. I prezzi dei piani Single PC, Multi PC e Cloud sono disponibili sulla pagina di acquisto.
Commenti
Nessun commento ancora. Sii il primo a commentare!
Lascia un Commento